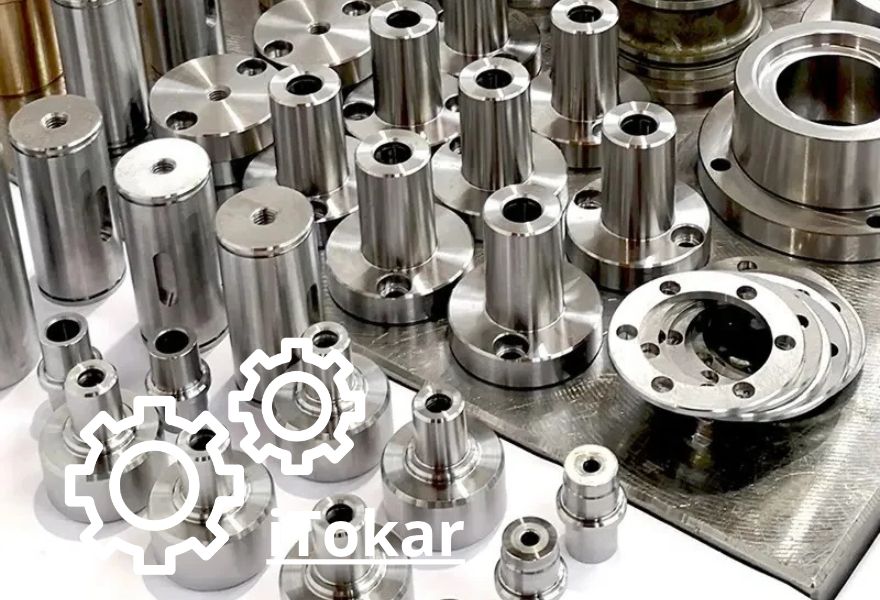
Розточування отворів на токарному верстаті
Виконуємо розточування отворів на токарному верстаті під час виготовлення і ремонту металевих деталей. Доводимо отвір до потрібного діаметра, виправляємо геометрію посадкових поверхонь, готуємо деталі під встановлення втулок, підшипників та інших елементів. Працюємо за кресленнями, розмірами, зразками, допуски та якість поверхні тримаємо під контролем.
Що таке розточування отворів
Розточуванням називають механічну обробку вже наявного отвору, а не свердління з нуля. Змінюється розмір, поліпшується геометрія, поверхня доводиться до потрібної точності.
Різниця зі свердлінням проста: свердло робить отвір у суцільному металі, а при розточуванні різець рухається вже всередині отвору. Звідси й точність: легше витримати кінцевий діаметр і положення поверхні відносно інших елементів деталі.
Потрібна така обробка тоді, коли після попередньої операції отвір вийшов неточним або під сполучену деталь потрібен конкретний розмір.
Коли потрібне розточування на токарному верстаті
Розточування потрібне в найрізноманітніших ситуаціях: збільшити діаметр, прибрати овальність, підготувати посадкове місце. Ось основні випадки застосування на практиці:
- обробка внутрішніх циліндричних поверхонь;
- отримання точного внутрішнього діаметра;
- підготовка отвору під втулку;
- обробка посадкових місць;
- виправлення геометрії зношеного отвору;
- виготовлення деталей із внутрішніми сходинками;
- формування внутрішніх канавок та інших елементів.
Якщо внутрішній отвір взаємодіє з валом, втулкою або підшипниковим вузлом, без точного розточування тут не обійтися.
Як виконується розточування отворів
Спочатку фахівець оцінює вихідний стан деталі та уточнює, які потрібні кінцеві параметри отвору, потім закріплює заготовку на верстаті.
Далі йде сама обробка. Метал знімається поступово, за кілька проходів, щоб точніше вийти на потрібний розмір і не зняти зайвого.
Наприкінці найвідповідальніше: контроль точності діаметра і якості поверхні. Якщо деталь відповідальна, важливі не лише розміри отвору, а і його положення відносно інших поверхонь. У корпусі підшипникового вузла, наприклад, важлива співвісність кількох отворів.
Точність розточування і посадка
Головна перевага розточування в тому, що воно дає точніший розмір отвору, ніж звичайна чорнова обробка.
При цьому важливо не переборщити з посадкою. Занадто великий зазор загрожує люфтом, зміщенням, вібрацією. Занадто щільне з'єднання ускладнює складання і створює зайве навантаження на сполучені деталі.
Перш ніж розточувати, варто розуміти, з якою деталлю з'єднуватиметься готовий отвір. Для посадкових місць під підшипники це правило працює особливо суворо: діаметр і геометрію поверхні витримують без відхилень, адже від посадки залежить робота всього вузла.
Розточування отворів у металі для ремонту деталей
Після тривалої експлуатації отвір не завжди зберігає початкову форму. Навантаження, вібрація і тертя роблять свою справу: з'являється вироблення або овальність.
Якщо конструкція дозволяє, пошкоджений отвір розточують до ремонтного розміру або готують під встановлення ремонтної втулки. Так часто відновлюють промислове обладнання і механізми, не виготовляючи деталь заново.
Спосіб ремонту щоразу свій і залежить від стану поверхні та вимог до подальшої експлуатації.
Які деталі можна розточувати
На токарному обладнанні розточують багато металевих виробів, наприклад:
- корпуси;
- втулки;
- маточини;
- фланці;
- шківи;
- інші циліндричні деталі;
- корпусні елементи з внутрішніми отворами.
Головне, щоб розміри та маса заготовки вписувалися в можливості обладнання.
Розточування нерідко стає лише частиною загального процесу, наприклад, під час виготовлення нової втулки.
Детальніше про роботи вал / втулка / муфта / шків / фланець / склянка - Обробка виготовлення деталей типів валів втулок муфт шківів фланців склянок.
Що надати для замовлення
Найкраще підійде креслення з розмірами, допусками та вимогами до поверхні. Якщо креслення немає, підійде зразок або ескіз.
Для попередньої оцінки знадобиться:
- внутрішній діаметр;
- довжина отвору;
- матеріал деталі;
- потрібна посадка;
- призначення деталі;
- кількість виробів.
Якщо йдеться про ремонт, покажіть стан отвору і самої деталі. Так одразу зрозуміло, скільки потрібно обробки й чи є сенс відновлювати деталь, а не міняти на нову.
Розточування отворів на замовлення
Розточування вимагає точного позиціювання деталі, надійної фіксації та контролю розмірів прямо в процесі обробки, особливо якщо кілька поверхонь деталі мають лежати на одній осі.
Надсилайте креслення, зразок або просто опис завдання. Оцінимо обсяг робіт, підкажемо, що уточнити перед виготовленням, і виконаємо розточування отворів із контролем розмірів на кожному етапі.
замовити виготовлення
Розцінки на послуги :
Натисніть - Надіслати заявку.
Дивіться - Ціни на токарні роботи.
 АДРЕСА
 Телефон
 Email
